 当前位置:


电 话:0317-8869816
传 真:0317-8852100
手 机:18603179600
联系人:张经理
网 址:www.hbfswj.com
地 址:河北省沧州市南皮县南皮镇桃源村
传 真:0317-8852100
手 机:18603179600
联系人:张经理
网 址:www.hbfswj.com
地 址:河北省沧州市南皮县南皮镇桃源村
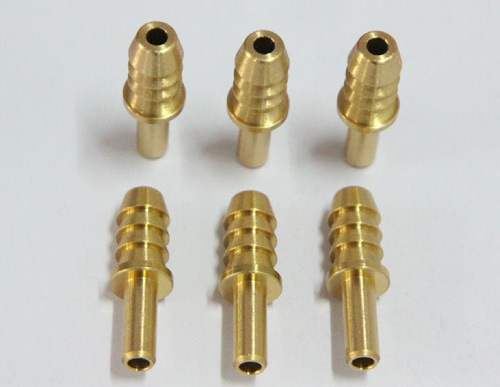
名称:
仪表车床加工件
描述:仪表车床加工件的基本要求是定位准确,夹紧,在车床上安装工件应使被加工表面的轴线与车床主轴回转轴线重合,工件处于正确的位置。


详细介绍
仪表车床加工件的基本要求是定位准确,夹紧,在车床上安装工件应使被加工表面的轴线与车床主轴回转轴线重合,工件处于正确的位置。
仪表车床加工件经过校正、夹紧,使它在整个加工过程中始终保持正确的位置,这个工作叫做工件的安装。
仪表车床加工件选用较小的切削ap和进给量f,可减小残留面积,使Ra值减小。适当减小副偏角 Kr,或刀尖磨有小圆弧,以减小残留面积,使Ra值减小。
合理使用切削液,也有助于减小加工表面粗糙度Ra值。低速精车使用乳化液或机油;若用低速精车铸铁应使用煤油,高速精车钢件和较高切速精车铸铁件,一般不使用切削液。
车床上安装机加工件的通用夹具(车床附件)很多,其中三爪卡盘用得 多。由于三爪卡盘的三个爪是同时移动自行对中的,故适宜安装短棒或盘类工件。反三爪用以夹持直径较大的工件。由于制造误差和卡盘零件的磨损等原因,三爪卡盘的定心准确度约为0.05~0.15mm。工件上同轴度要求较高的表面,应在一次装夹中车出。